Language

A 90 °C-os technológiai folyadékra tervezett szivattyú járókerék hat hónapon belül meghibásodik. A csatlakozó túléli az összeszerelést, de eltorzul, amikor a kártya először átmegy egy 260 °C-os ólommentes visszafolyási csúcson. Egy szeleplemez szobahőmérsékleten kezeli a finom vegyszert, de folyamatos üzemben 180 °C-on nem. Mindhárom meghibásodásnak ugyanaz a kiváltó oka: az anyagspecifikáció nem egyezik a valós működési ablakkal.
A PPS műanyag pellet bezárja ezt a rést. A polifenilén-szulfid egy félkristályos, magas hőmérsékletű műszaki hőre lágyuló műanyag, amelynek olvadáspontja közel 280 °C és folyamatos üzemi hőmérséklete 200-220 °C a legtöbb minőségben. Para-fenilén és kénes váza merev, termikusan stabil és eredendően égésgátló, így a legtöbb PPS minőség speciális adalékcsomag nélkül éri el az UL94 V-0-t.
Ez a cikk elmagyarázza, mit adnak a PPS-pelletek, hogyan változtatja meg viselkedésüket az erősítés, hol van ennek gazdasági értelme, és hogyan adható meg egyedi minőség találgatás nélkül.
Mitől emelkedik ki a PPS pellet a műszaki műanyagok közül?
A PPS a hőre lágyuló műanyagok és a szuperpolimerek között helyezkedik el. Nagyobb hőállóságot kínál, mint a nylon vagy a PBT, szélesebb a vegyszerállósága, mint a legtöbb félkristályos polimer, és sokkal alacsonyabb költséggel rendelkezik, mint a PEEK. Ez a pozicionálás teszi az alapértelmezett megoldást azokhoz az alkatrészekhez, amelyeknek 180–220 °C-on kell működniük kúszás vagy károsodás nélkül.
A láncszerkezet magyarázza a viselkedést. A kénatomok a para-fenilén gyűrűket merev vázba kapcsolják, amely egy szorosan rendezett kristályfázisba tömörül. Az eredmény egy sor szám, amelyre a tervezőmérnökök támaszkodhatnak:
| Tulajdonság | Tipikus érték | Miért számít |
|---|---|---|
| Sűrűség | 1,35 g/cm³ | Könnyű a présöntvényhez képest |
| Olvadáspont | 280 °C | Széles feldolgozási és szervizablak |
| Folyamatos üzemi hőmérséklet | 200–220 °C | Forró környezet erővesztés nélkül |
| Hőeltérítési hőmérséklet (1,82 MPa) | 135 °C módosítatlan; 260 °C-ig üveg erősítésű | Teherbíró képesség emelt hőmérsékleten |
| Vízfelvétel (24 óra) | < 0,05 % | Méretstabilitás nedves üzemben |
| Gyúlékonyság | UL94 V-0, inherens | Nincs szükség égésgátló adalékokra |
| Vegyi ellenállás | Ellenáll savaknak, bázisoknak, üzemanyagoknak és oldószereknek | Megbízható agresszív médiában |
Az alacsony nedvességfelvétel az egyik legpraktikusabb részlet. A nylon és poliészter alkatrészek felszívják a vizet és megváltoztatják a méretet; A PPS nem. A precíziós fröccsöntőgépek ezért PPS pelleteket használnak a házakhoz, orsókhoz és érzékelőtestekhez, amelyeknek szűk tűréshatárokat kell tartaniuk a páratartalom és a hőciklus miatt.
Ha az Ön alkatrésze még nem igényel töltőrendszert, a normál gyanta a természetes kiindulópont:
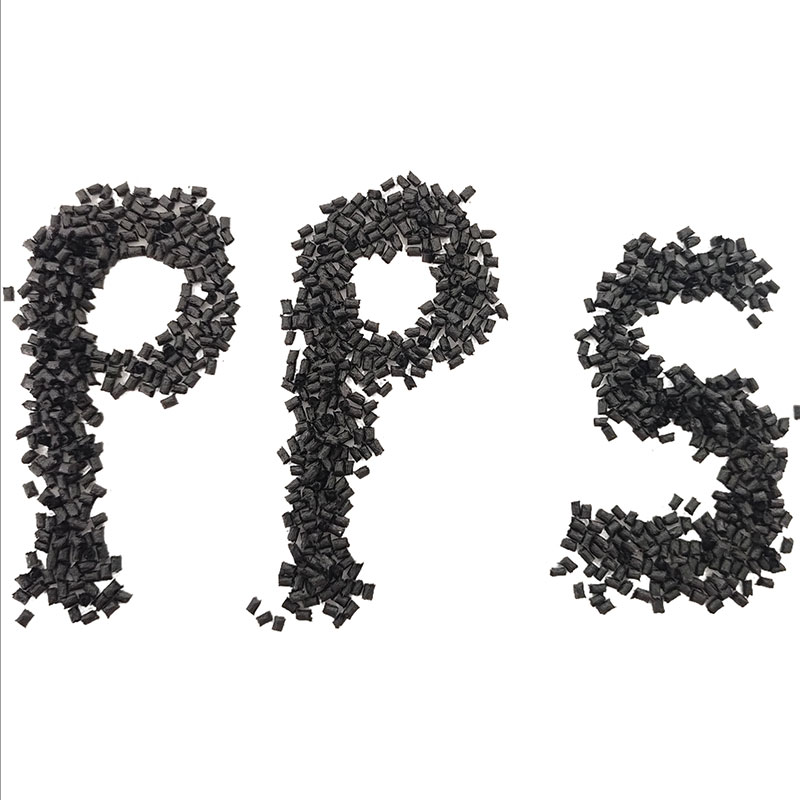 Szabványos polifenilén-szulfid PPS gyanta magas hőmérsékletű alkalmazásokhoz Ez az alap PPS gyanta kiváló hő- és vegyszerállóságot biztosít, de ridegsége korlátozza a szerkezeti felhasználást. Ez a természetes kiindulópont, ha az alkatrészéhez nincs szükség töltőrendszerre. Termék megtekintése →
Módosított PPS fokozatok: illessze a készítményt a működési ponthoz
A módosítatlan PPS merev, de törékeny. Bevágásos ütőszilárdsága alacsony, ezért a szerkezeti részek módosításra szorulnak. Az üvegszál növeli a merevséget, szilárdságot és a kúszásállóságot; A PTFE csökkenti a súrlódást és a kopást; a szénszál növeli a vezetőképességet és a merevséget; az ásványi töltőanyagok javítják a méretstabilitást és csökkentik a villanást. A minőség kiválasztása azt jelenti, hogy az alkatrésze működési pontját a megfelelő töltőrendszerhez kell csatlakoztatni.
Magas hő, nagy merevség
Az üveggel megerősített minőségek, mint például a PPS-GF45 a hőeltérítési hőmérsékletet 260 °C felé tolják. Válasszon szivattyúházakhoz, járókerekekhez és szerkezeti részekhez hőforrások közelében.
Súrlódás és kopás
A PPS-GF30-PTFE vegyületek csökkentik a súrlódási együtthatót és ellenállnak a kopásnak. Válasszon perselyekhez, szelepülékekhez és csúszó mechanizmusokhoz.
Méretpontosság
Ásványi vagy hibrid töltetű PPS csökkenti a vetemedést és a zsugorodást. Válasszon olyan házakhoz és keretekhez, amelyeknek szűk tűréseket kell tartaniuk nagy felületeken.
Vezetőképes vagy antisztatikus
A szénszál erősítésű PPS elektromos vezetőképességet és statikus disszipációt biztosít. Válassza ki, ahol az elektrosztatikus kisülés vagy az árnyékolás veszélyt jelent.
Széles körű vegyi támadás
A nagy molekulatömegű lineáris PPS ellenáll az olajoknak, üzemanyagoknak, savaknak és oldószereknek. 150 °C feletti folyamatos vegyi expozícióhoz válassza.
Kis villanású precíziós fröccsöntés
Az elágazó vagy kikeményedett PPS könnyen vékony szakaszokra folyik, kevesebb sorja mellett. Válasszon sűrű, többüregű elektronikus alkatrészekhez.
A fenti lista nem teljes. Az összekeverő kombinálhatja a töltőanyagokat, beállíthatja a rosttartalmat és hangolhatja az alapgyantát. Mielőtt elkötelezné magát egy osztályzat mellett, hasonlítsa össze az adatlapokat a saját tesztkörülményeivel. Praktikus készlet kritériumok a PPS-vegyületek értékeléséhez segít kiszűrni a lényeges állításokat.
A hőt, a kémiai expozíciót és a csúszó érintkezést kombináló alkalmazásoknál a PTFE-módosított PPS bevált út. Tipikus felhasználási terület a csapágykosarok, szelepülékek és szivattyúlapátok, ahol a szárazon futó anyag nem szennyezheti az illeszkedő fémfelületet. Ennek a profilnak a gyártásra kész lehetősége a következő:
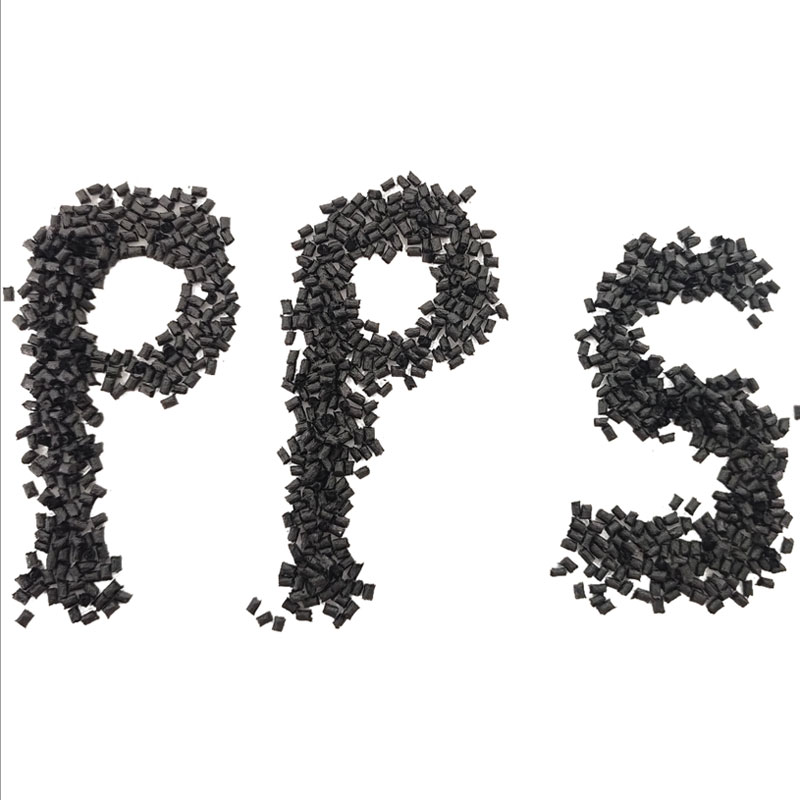 PPS GF30 PTFE kopásálló égésgátló kompozit pellet Ez a minőség egyesíti a 30% üvegszálat PTFE kenéssel, nagy szilárdságot és önkenő tulajdonságokat biztosítva. Használható szárazon futó alkatrészekhez, például csapágyakhoz és szelepülékekhez, amelyek hőnek és vegyszernek vannak kitéve. Termék megtekintése →
Ahol a PPS pellet valódi alkatrészekben dolgozik
Autóipar
A motorvezérlő érzékelők, az üzemanyagrendszer-alkatrészek, az E-szivattyú alkatrészek és a LED-es fényszóróházak mind a PPS-re támaszkodnak. Ellenáll a forró motorolajnak, hűtőfolyadéknak és üzemanyagoknak, méreteit széles hőmérsékleti tartományban tartja, és feszültségrepedés nélkül túléli a vibrációt.
Elektromos és elektronikai
A csatlakozók, relé alapok, orsók és érzékelőházak ólommentes forrasztást látnak 260 °C-os csúcsokon. A PPS ellenáll ezeknek az ugrásoknak, míg benne rejlő lángkésleltetése és alacsony gázkibocsátása megfelel az UL és az autóipari elektromos követelményeknek.
Ipari és vegyi feldolgozás
A szivattyú járókerekei, szeleplemezei, kompresszoralkatrészei és szűrőelemei élettartamukat agresszív közeggel érintkezve töltik. Az üveggel megerősített PPS megőrzi merevségét ott, ahol a hagyományos hőre lágyuló műanyagok meglágyulnak, alacsony kúszása pedig a tömítőfelületeket idővel laposan tartja.
Azon magas hőmérsékletű szerkezeti részek esetében, ahol a merevségnek 200 °C felett kell maradnia, az általunk leggyakrabban megadott minőség:
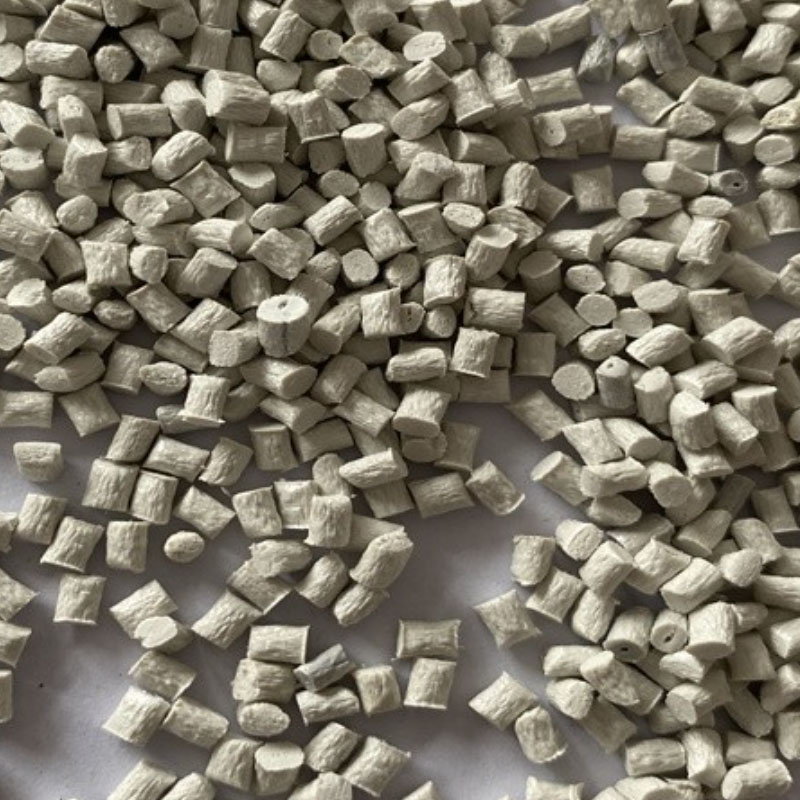 PPS GF45 nagy merevségű, magas hőmérsékletű műanyag pellet A 45%-os üvegszállal megerősített típus kivételes merevséget és méretstabilitást biztosít 200°C felett. A tartós teljesítményt igénylő autóipari és elektromos alkalmazások szerkezeti részeihez van előírva. Termék megtekintése →
Hogyan jut el az egyedi PPS pellet az ötlettől a gyártásig
A szabványos besorolások sok alkalmazást lefednek, de néhány projekthez személyre szabott tulajdonságablakra van szükség. Ez az, ahol a módosított műanyag keverő hozzáadott értéket. Az alábbi munkafolyamat az, amelyet követünk Lisu kompozit anyagok , és sablonként működik minden vásárló számára.
- 1
Határozza meg a működési ablakot
Dokumentálja a mechanikai terheléseket, a hőmérsékleti profilt, a kémiai közegeket, az elektromos követelményeket, a megcélzott élettartamot és a tanúsítványokat, amelyeket az alkatrésznek teljesítenie kell, például UL vagy IATF 16949.
- 2
Fejlessze a készítményt
Válassza ki az alap PPS gyanta típusát, a töltőanyag típusát és a töltetet, valamint az esetleges funkcionális adalékokat. Az összekeverő addig iterálhatja a képletet, amíg a laboratóriumi eredmények meg nem egyeznek a célértékekkel.
- 3
Futtasson kísérleti kompaundálási és formázási kísérleteket
Készítsen egy kis próbatételt, öntsön tényleges alkatrészeket, és ellenőrizze a méretstabilitást, a hegesztési vonal szilárdságát, a felület minőségét és az öregedési viselkedést reális körülmények között.
- 4
Minősítse a tételeket és biztosítsa az ellátást
Állapodjon meg a tételenkénti vizsgálati kritériumokban, erősítse meg a tételek közötti konzisztenciát, és hozzon létre stabil átfutási időt, csomagolást és dokumentációt a gyártási méret növelése előtt.
Az elv egyszerű: határozza meg a meghibásodási módot, amelyet el kell kerülnie, állapodjon meg a mérhető vizsgálati kritériumokban, és minősítse a pelletet valódi szerszámokra, mielőtt skálázná. Ez a fegyelem megakadályozza a legtöbb terephibát, mielőtt elkezdené.
Gyakran Ismételt Kérdések
Mi a különbség a PPS és a PEEK pellet között?
A PEEK magasabb folyamatos hőmérsékleten, gyakran 250 °C felett működik, és jobb szívósságot és fáradtságállóságot biztosít, de lényegesen többe kerül. A PPS a gazdaságosabb választás magas hőmérsékleten 180–220 °C-os folyamatos üzemelésre, miközben kiváló vegyszerállóságot biztosít.
Felhasználható-e újra a PPS csap és a csőtörmelék?
Sok esetben igen. Mivel a PPS gerinc ellenáll a molekulatömeg-lebomlásnak az öntés során, az újraőrölt forgácsolóanyag és a csúszóanyag szabályozott arányban keverhető tiszta pelletté. Erősítse meg az elfogadható újraőrlési százalékot a keverővel, hogy elkerülje a ridegséget vagy a szennyeződést az ismételt hőtörténet során.
Mi a különbség a lineáris és a keményített PPS között?
A lineáris PPS-nek nagyobb a mechanikai szilárdsága, szívóssága és nyúlása, ezért előnyben részesítik szerkezeti részeknél. A kikeményedett vagy térhálósított PPS jobban folyik, és kevésbé villan fel vékonyfalú és többüreges formákban, de törékenyebb, és kevésbé alkalmas teherhordó kialakításra.
Hogyan kell a PPS pelleteket szárítani fröccsöntés előtt?
A szokásos gyakorlat 130-150 °C-on 3-4 órán át tartó szárítás, amíg a nedvességtartalom 0,02% alá csökken. Az olvadékhőmérséklet általában 300-340 °C, a szerszám felületi hőmérséklete pedig 130-160 °C, hogy megfelelő kristályosságot és egyenletes felületi minőséget érjünk el. Mindig kövesse az adott minőséghez mellékelt műszaki adatlapot.